Le sfide operative.
La saldatura di involucri metallici di precisione per quadristica industriale presenta criticità tecniche marcate:
- Standard estetici e strutturali contrastanti: necessità di spigoli esterni visibili perfettamente rifiniti e privi di bave (qualità estetica laser), combinati a un rinforzo interno a tenuta stagna sugli angoli sagomati (penetrazione MIG/MAG).
- Saturazione e tempi morti: evitare le inefficienze legate al carico e scarico singolo di pezzi su macchine disaccoppiate.
- Accessibilità e posizionamento: saldare internamente cordoni complessi senza interferenze cinematiche tra i pezzi e gli organi di presa.
La soluzione strategica.
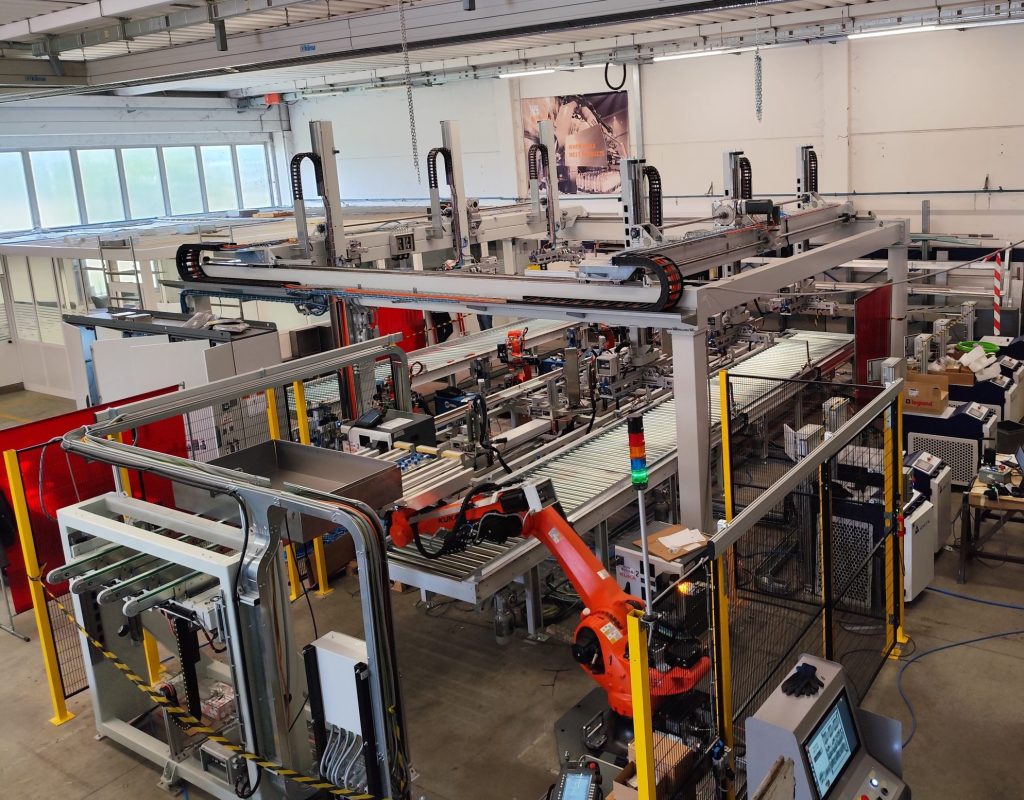
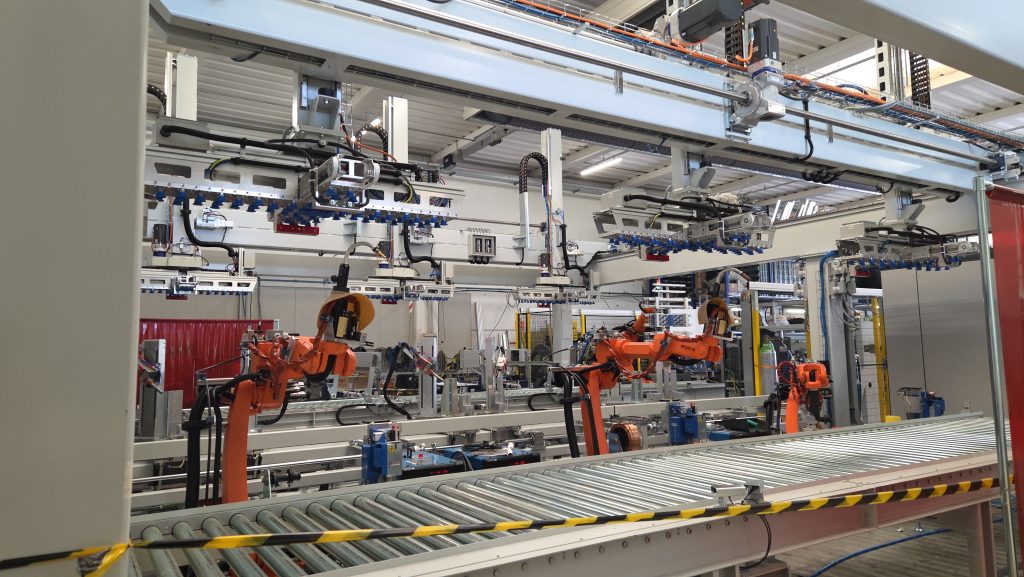
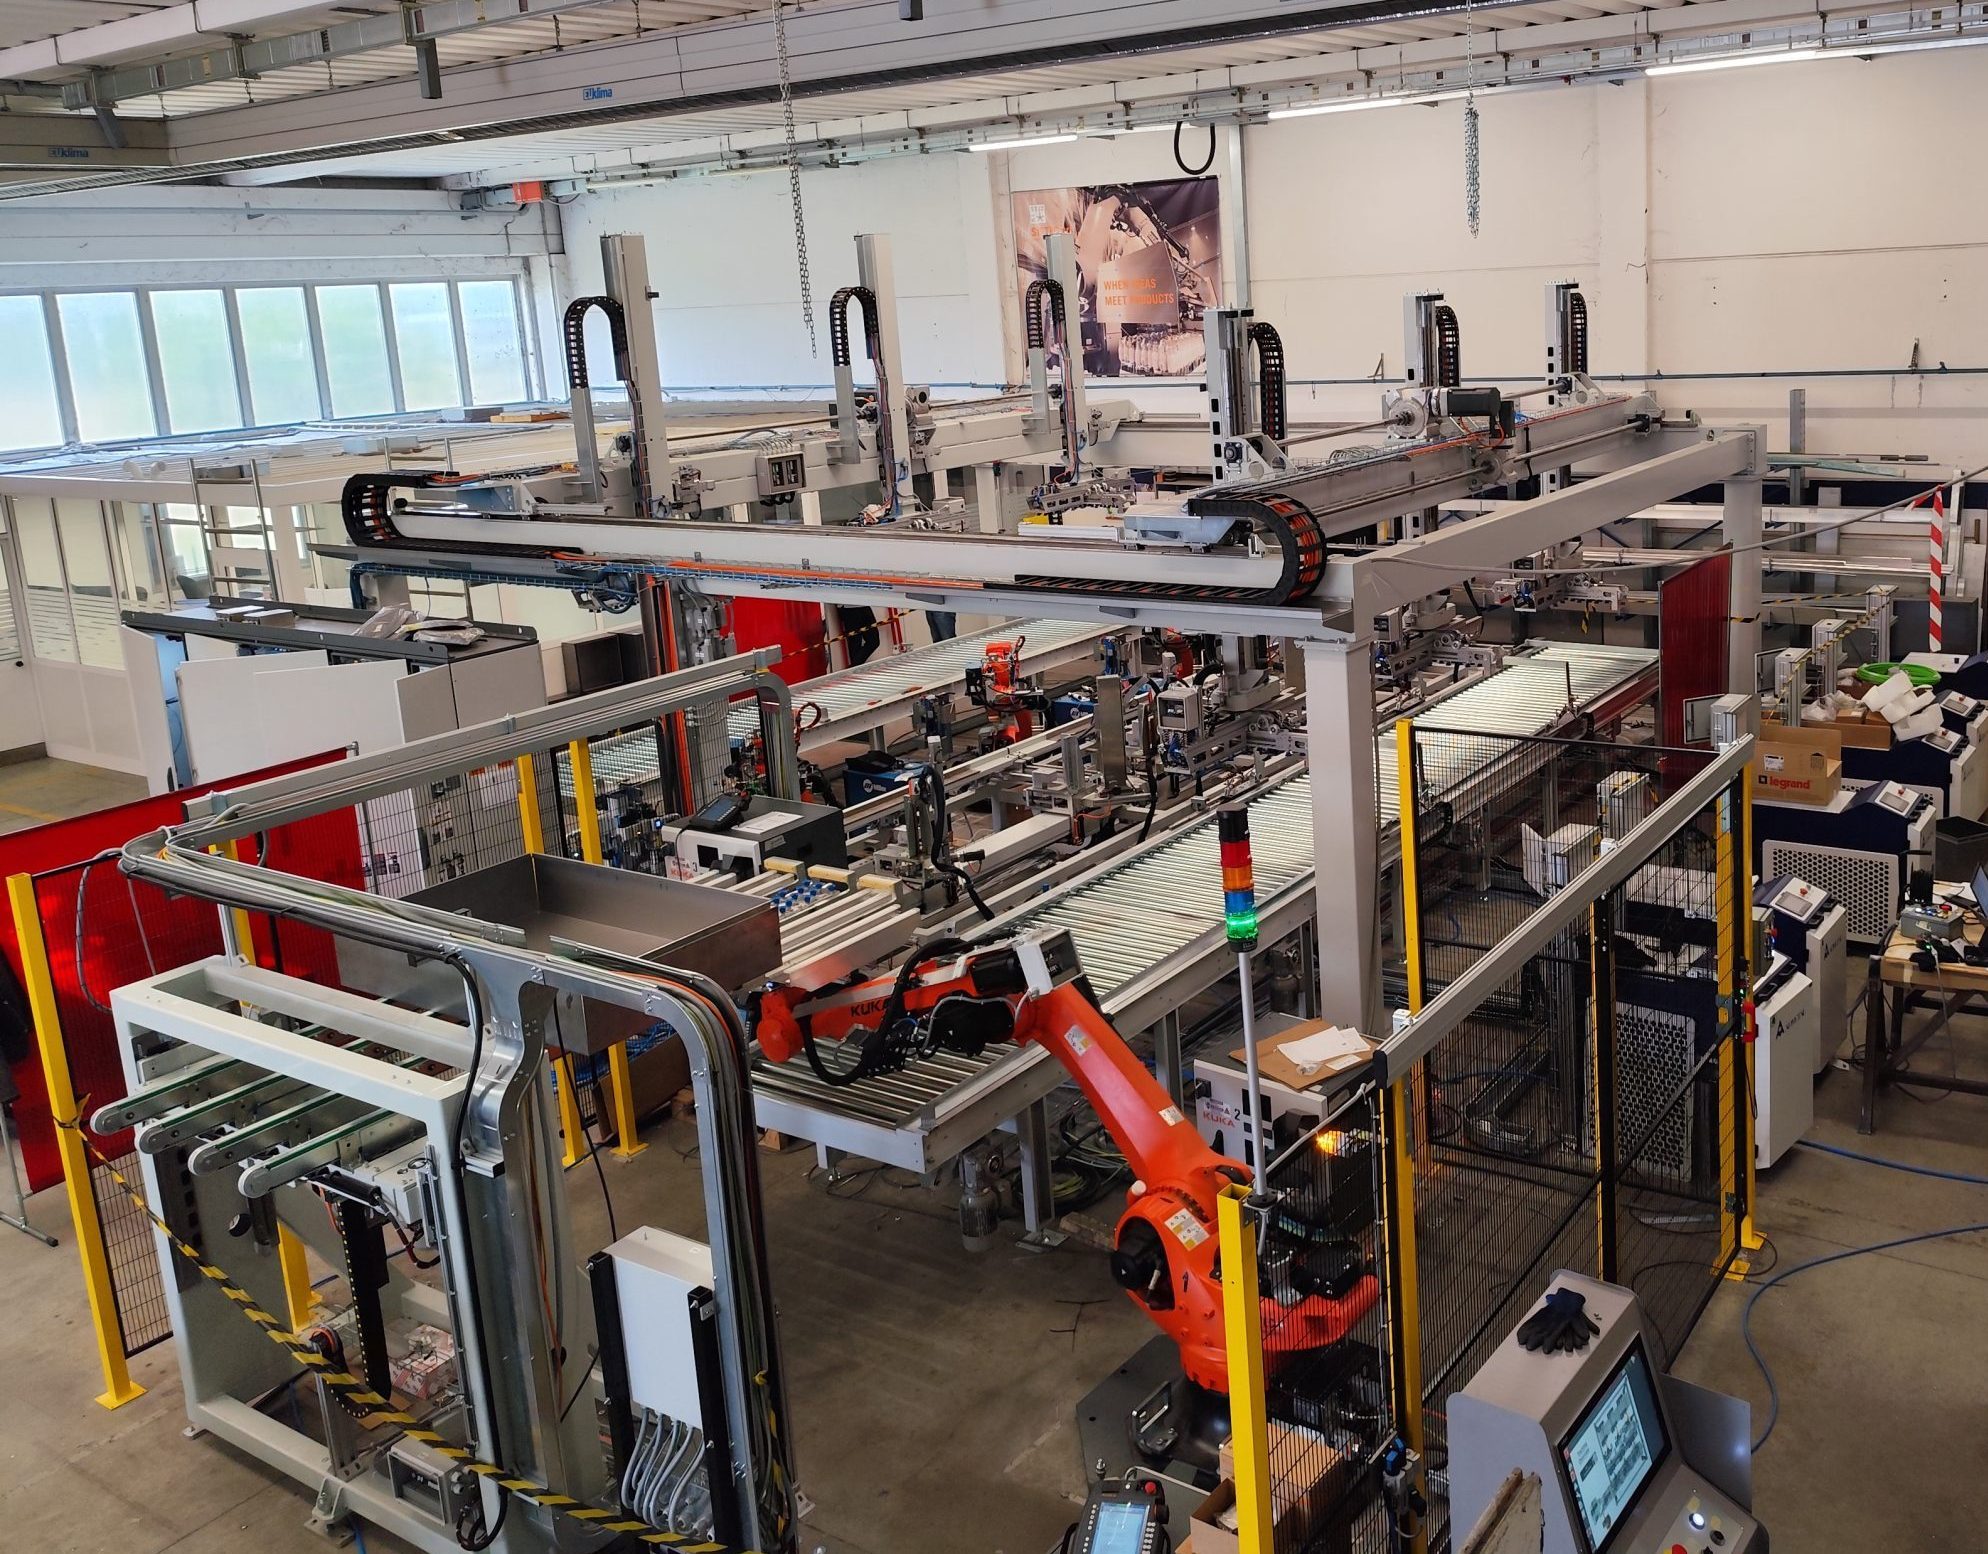
L’infrastruttura si articola su una logistica aerea coordinata che collega stazioni laser e antropomorfi di saldatura:
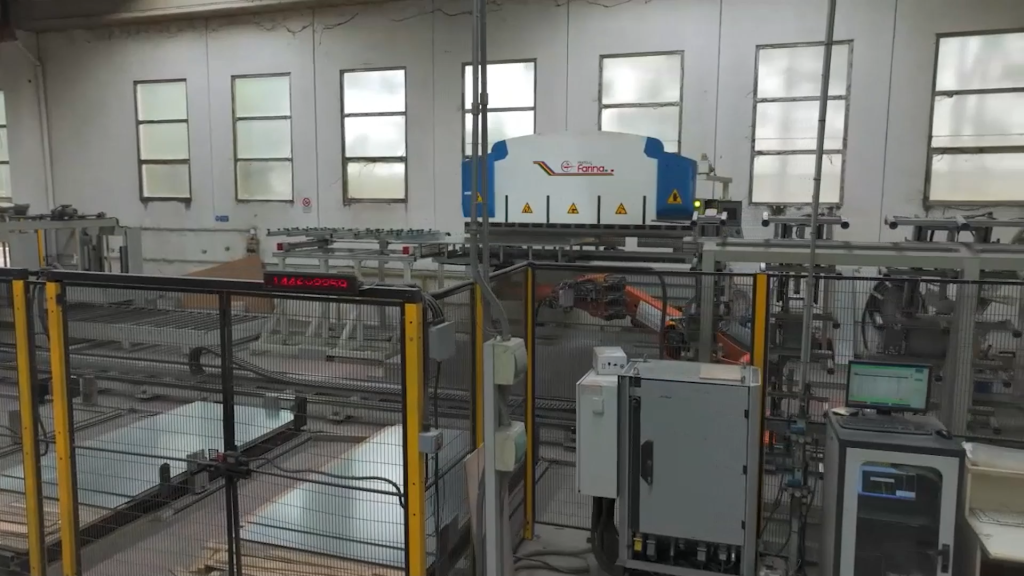
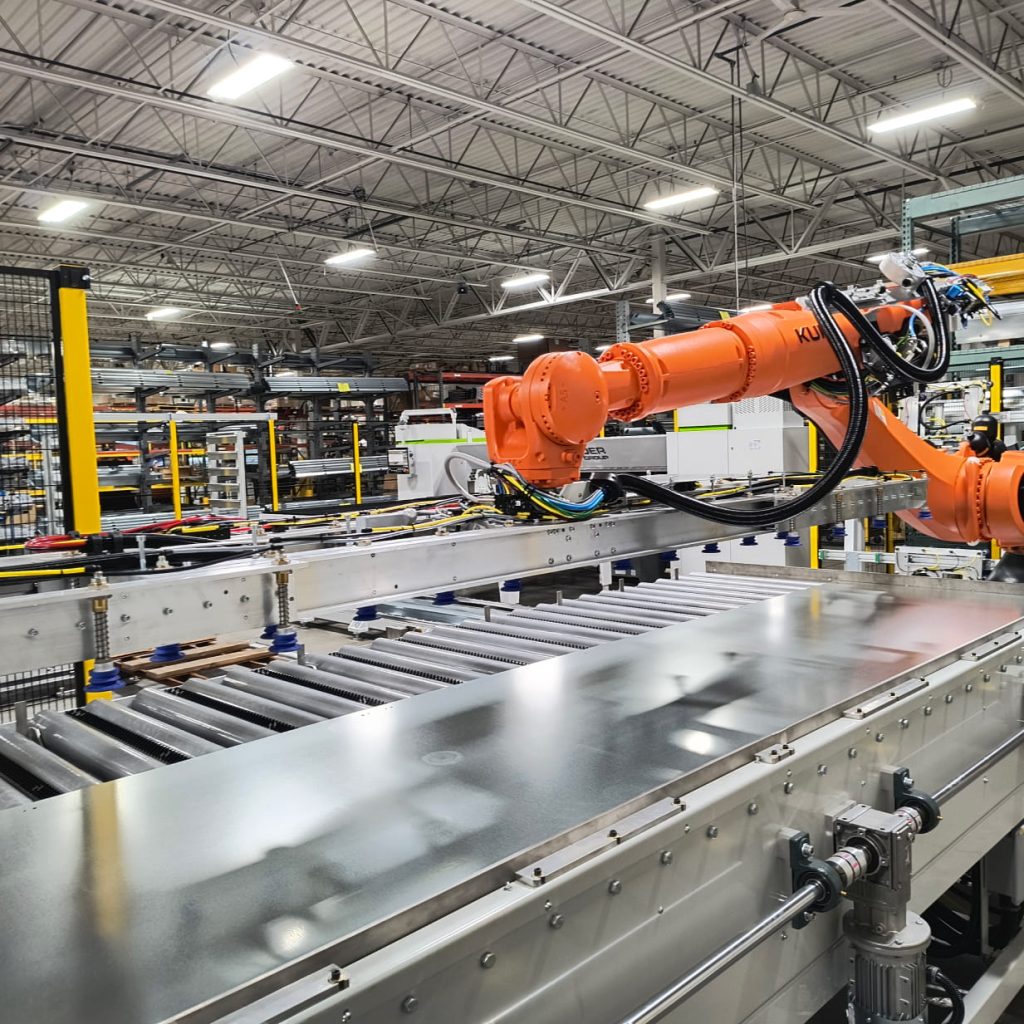
- Infeed e orientamento automatico: un robot dedicato preleva le casse sagomate direttamente dall’uscita della piegatrice, le ribalta e le posiziona su una rulliera a tre stazioni di centratura.
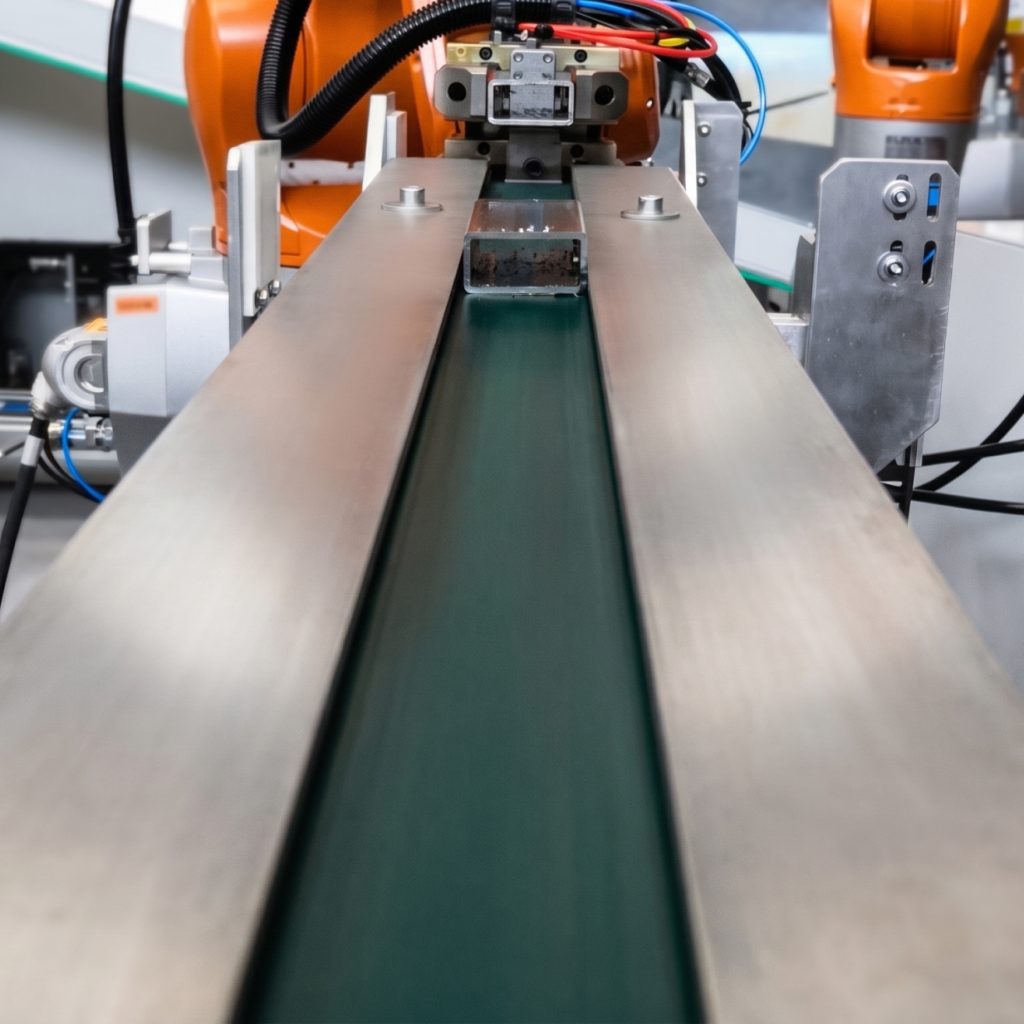
- Transfer cartesiano a 8 assi brushless: un portale aereo composto da 2 assi trasversali orizzontali e 6 assi verticali indipendenti (muniti di ventose e pinze meccaniche motorizzate) movimenta contemporaneamente le 3 casse tra le stazioni.
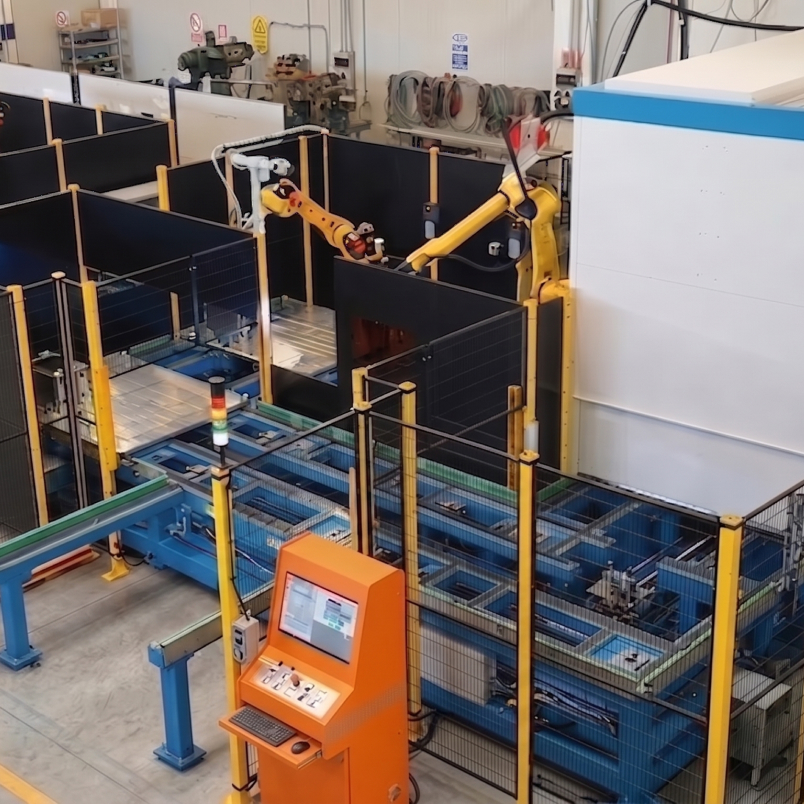
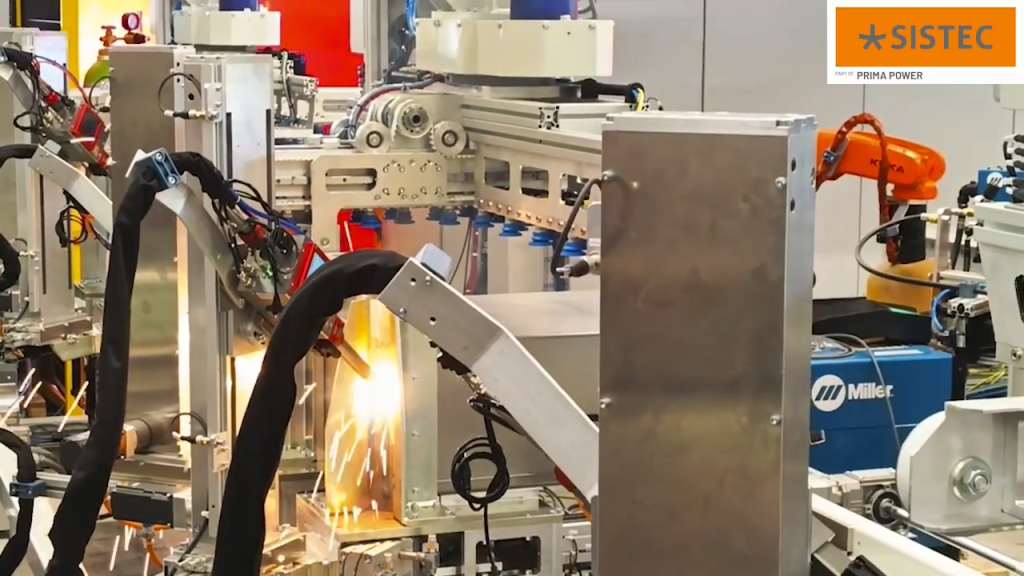
- Saldatura laser con rotazione a 180°: nelle 3 stazioni laser a motori brushless, le casse vengono bloccate pneumaticamente; saldati i primi 2 spigoli esterni, il cartesiano ruota i pezzi di 180° per completare i restanti 2 spigoli in un unico piazzamento.
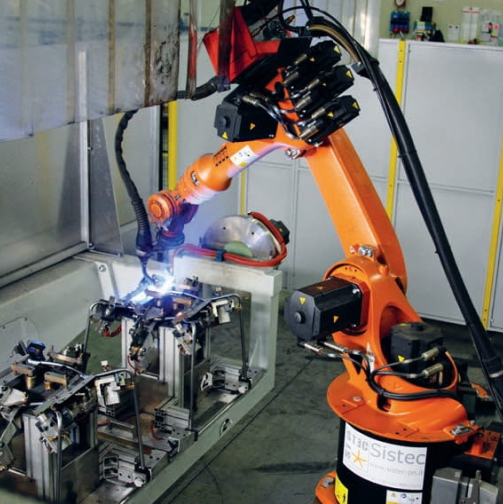
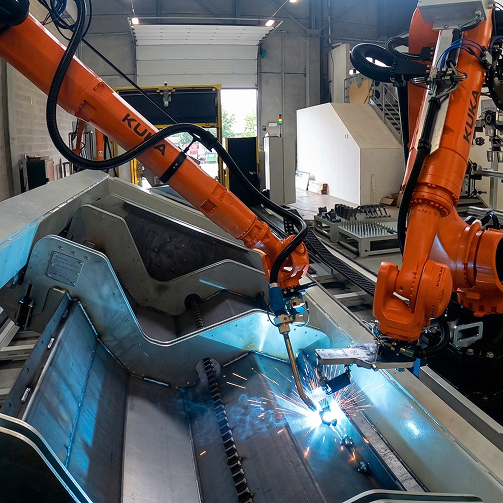
- Saldatura MIG/MAG dal basso simultanea: il secondo carrello cartesiano trasferisce le 3 casse mantenendole sospese in quota, consentendo a 3 robot antropomorfi a pavimento di accedere dal basso con le torce e saldare simultaneamente i 4 raccordi sagomati interni.
Risultati e valore generato.
L’impianto massimizza l’output produttivo garantendo eccellenza qualitativa su finiture e tenuta:
- Finitura estetica senza riprese: la saldatura laser esterna elimina le costose operazioni manuali di molatura e lucidatura post-saldatura.
- Produttività triplicata in continuo: la lavorazione simultanea a terne e la sovrapposizione tra le fasi di carico, saldatura laser e saldatura MIG/MAG azzerano i colli di bottiglia.
- Precisione e ripetibilità costante: la cinematica interamente brushless e le chiusure pneumatiche garantiscono riferimenti di quota identici su ogni dimensione del lotto.
- Flessibilità di gamma: capacità di assorbire lotti variabili da 300 a 1.500 mm di larghezza senza tempi di riconfigurazione meccanica dell’impianto.