Le sfide operative.
La produzione industriale di porte antincendio strutturate a sandwich presenta vincoli geometrici e costruttivi stringenti:
- Disaccoppiamento dei flussi: necessità di produrre e lavorare in parallelo due gusci distinti (superiore e inferiore) con cicli tecnologici asimmetrici prima della chiusura.
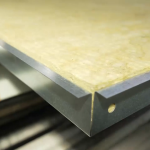
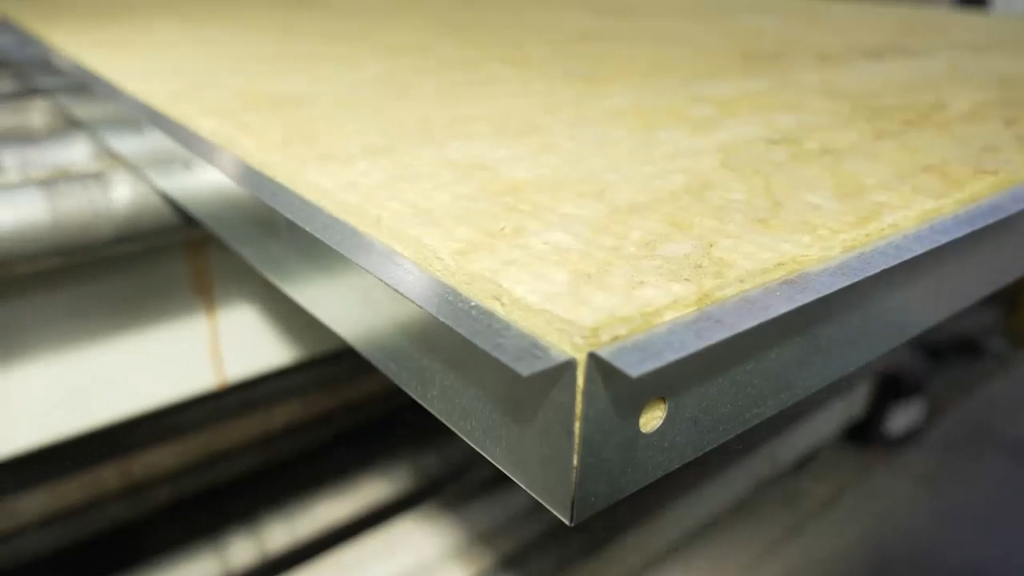
- Finitura e tenuta strutturale: esigenza di unire saldamente i due involucri metallici senza elementi di fissaggio meccanico sporgenti (viti o rivetti), garantendo planarità e integrità certificabile.
- Variabilità dimensionale: gestione di un ampio spettro di formati (da ante strette da 400 mm a grandi formati da 2.800 x 1.400 mm) minimizzando i fermi linea per attrezzaggio.
La soluzione strategica.
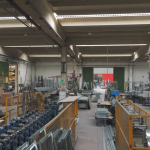
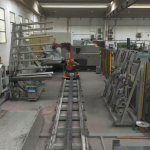
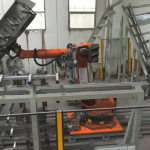
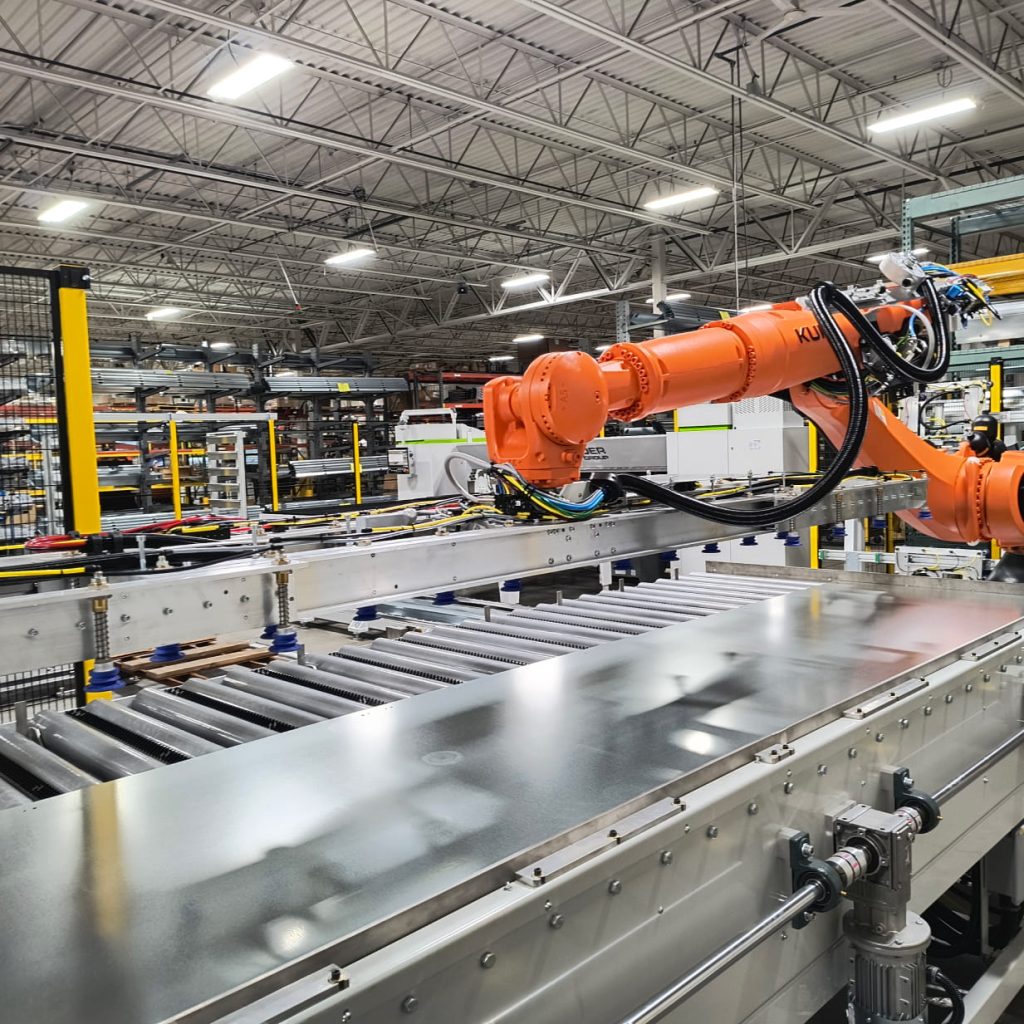
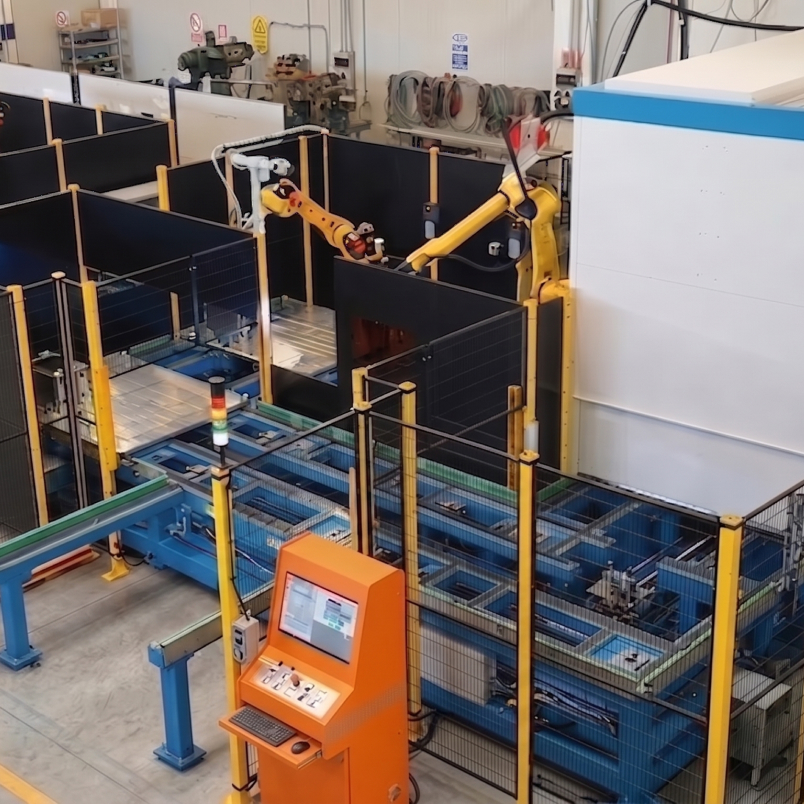
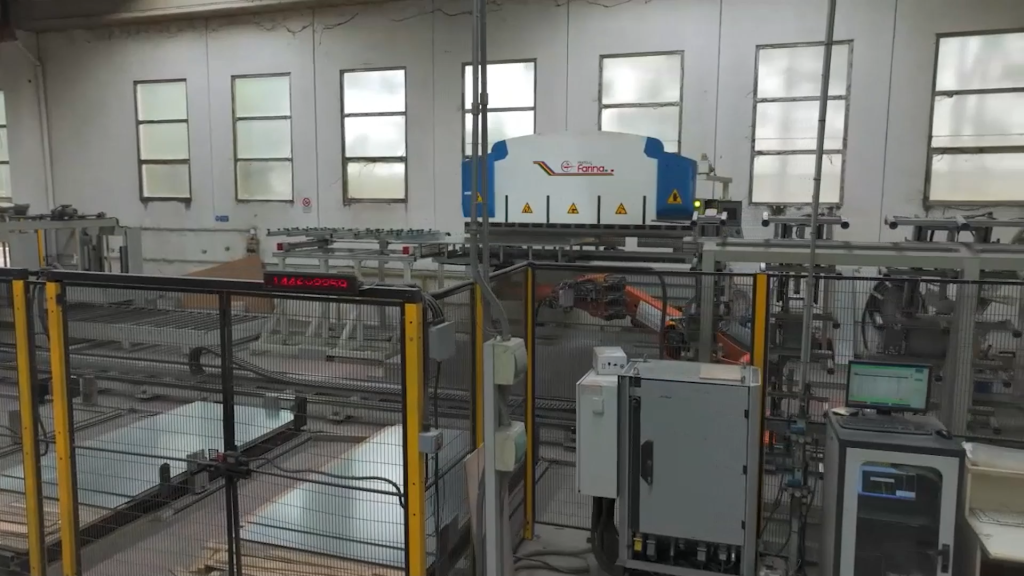
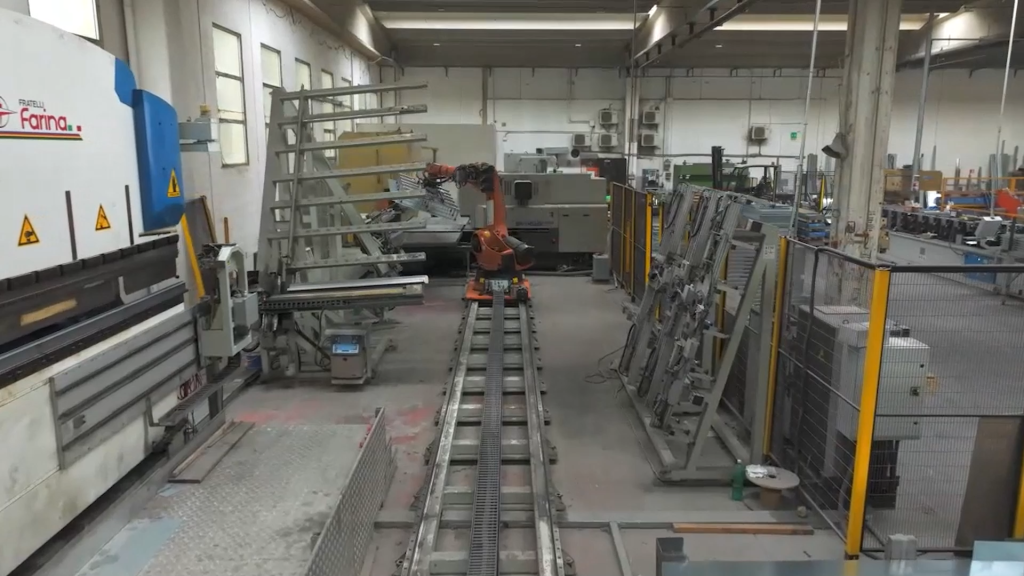
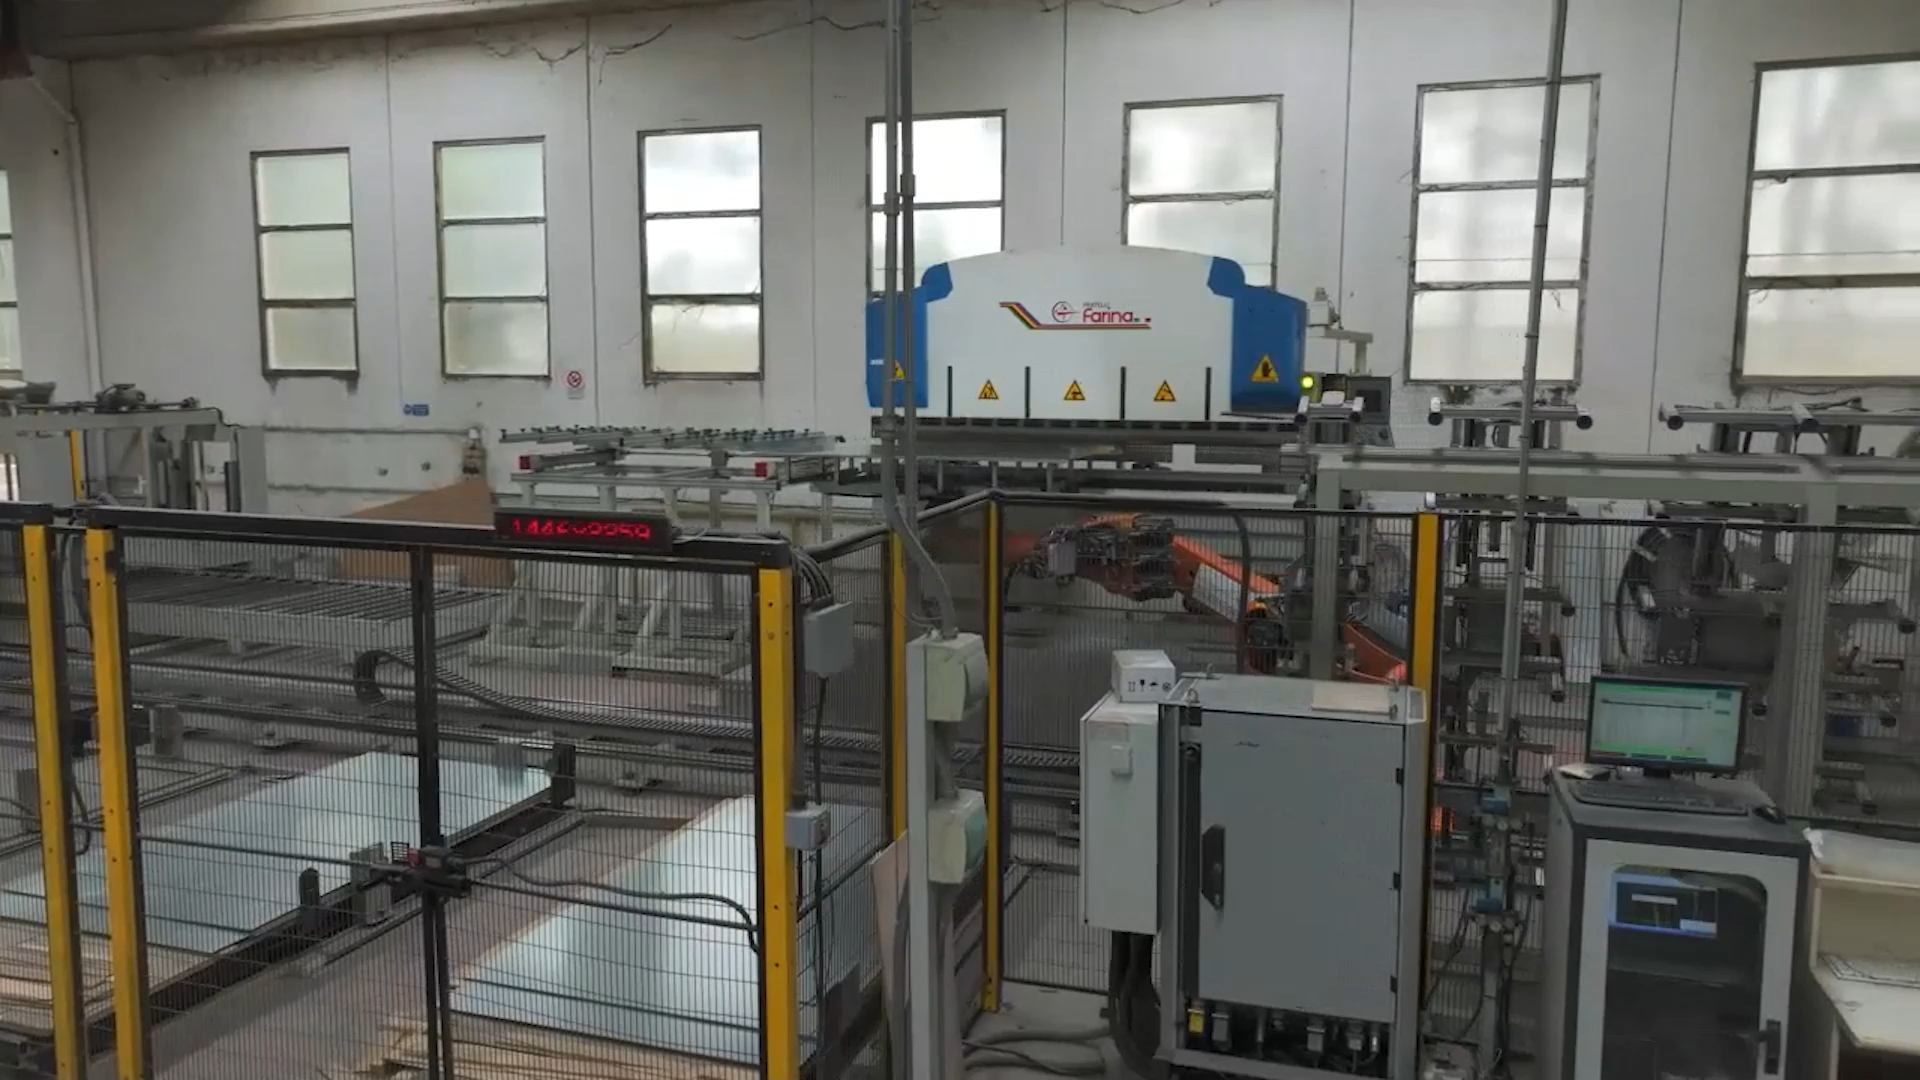
L’impianto integra tre robot antropomorfi, macchine utensili e sistemi di convogliamento multilivello:
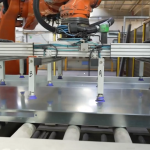
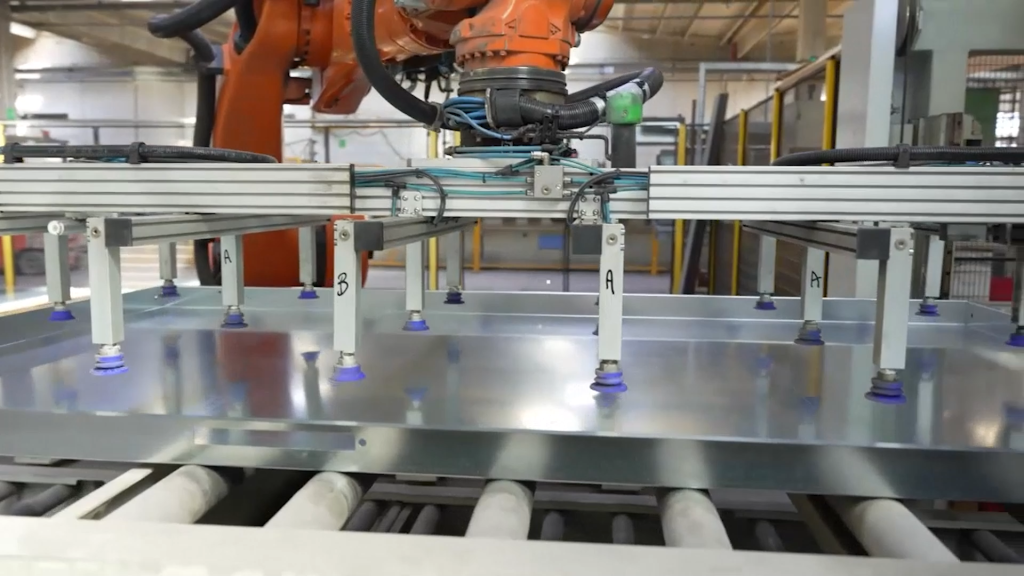
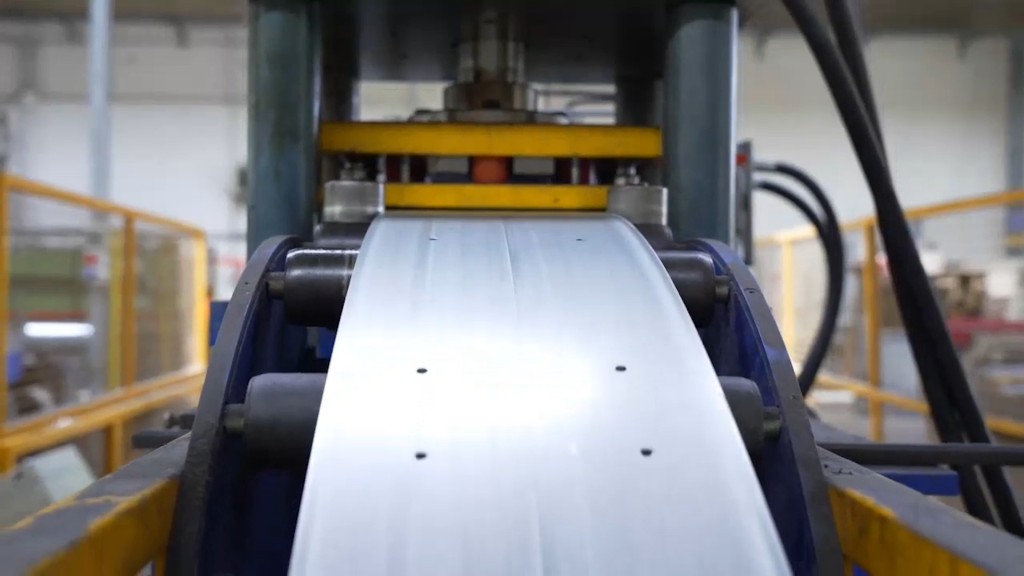
- Flusso alternato e centraggio bidirezionale: un primo robot preleva i fogli da pila alternando semiguscio superiore e inferiore su una punzonatrice automatica, inviandoli a una stazione di centratura bidirezionale.
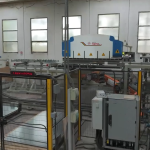
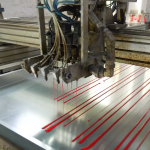
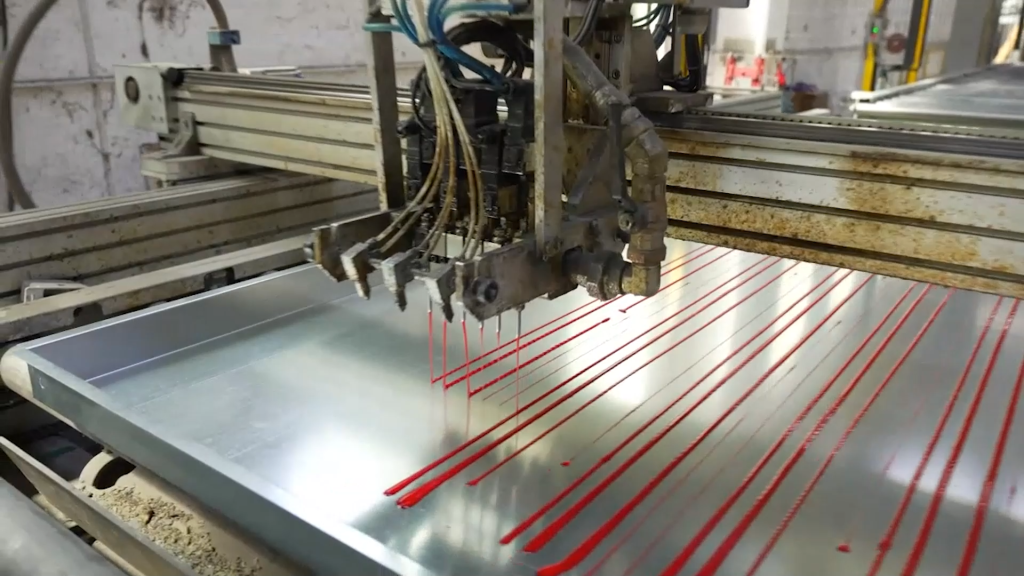
- Sdoppiamento ergonomico dei percorsi: un secondo robot forma i gusci su una pressopiegatrice e li smista: il guscio superiore transita su rulliera a terra, mentre l’inferiore viaggia su una rulliera a quota uomo per la stesura automatica della colla e l’inserimento guidato degli isolanti.
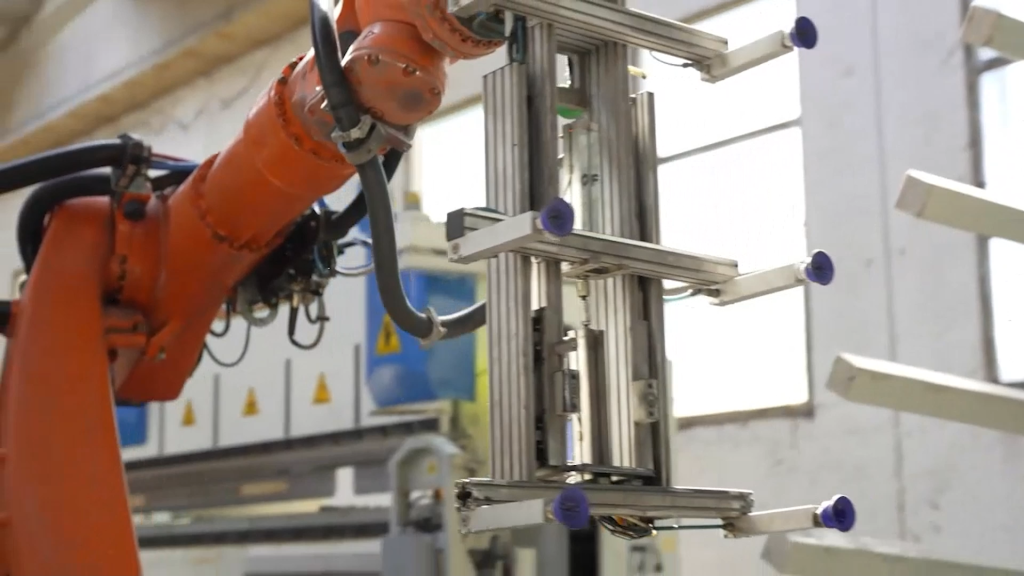
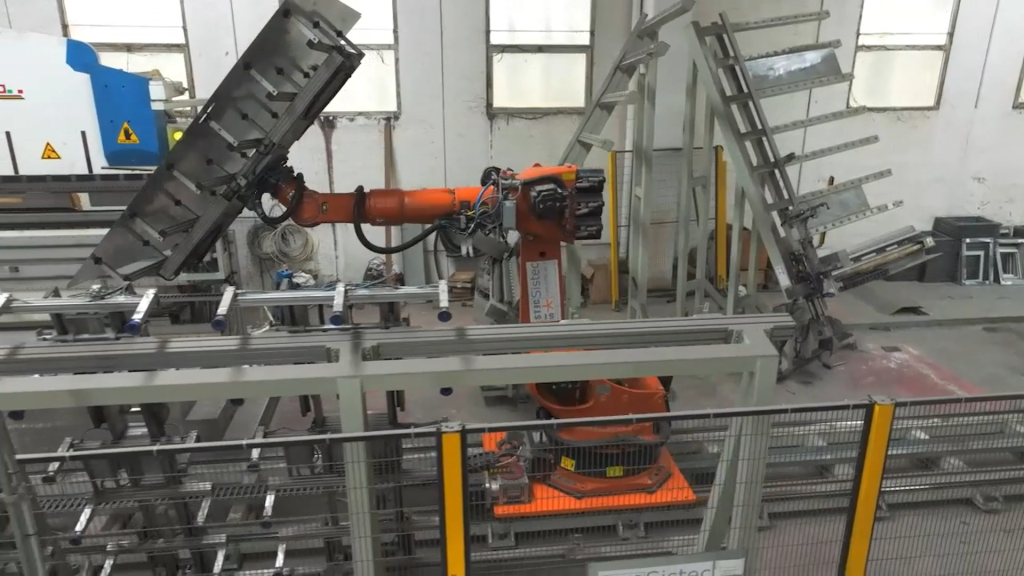
- Ribaltamento e assemblaggio robotizzato: nella cella di chiusura, il terzo robot capovolge a 180° il guscio superiore posizionandolo con precisione millimetrica sul guscio inferiore allestito.
- Chiusura a piega con utensile speciale: il terzo robot asserve una pressopiegatrice dedicata dotata di matrice custom, eseguendo in tre passaggi sequenziali la ripiegatura dei bordi esterni dell’inferiore sul superiore (sui due lati lunghi e sul lato corto di testa), completando l’accoppiamento e scaricando la porta finita.
Risultati e valore generato.
L’adozione della linea robotizzata ha ridefinito gli standard di produttività e qualità del componente:
- Eliminazione dei fissaggi tradizionali: giunzione meccanica pulita e robusta senza forature per rivetti né ponti termici sui profili perimetrali.
- Bilanciamento continuo del ciclo: la sincronizzazione tra logistica automatica e postazione di stratificazione isolante elimina i magazzini polmone intermedi.
- Ergonomia e sicurezza: azzeramento della movimentazione manuale di lamiere di grande formato e pesi gravosi lungo tutte le fasi di formatura e chiusura.
- Elevata flessibilità produttiva: passaggio dinamico tra le varie combinazioni dimensionali di anta singola e doppia gestito via software.